发布日期:25-10-2026
摘要:本文围绕新能源零重力按摩座椅的零部件构成、主要供应商、制造工艺、密封与流量测试展开,重点剖析气袋、多联阀、气泵等气路件的测试难点与选型方法,并介绍普拉斯(PLUS)自研的 MT100 多工位检测仪在座椅气路件产线上的落地配置、节拍估算与问题闭环案例,为项目组提供从判定口径到数据追溯的 5 条落地建议。
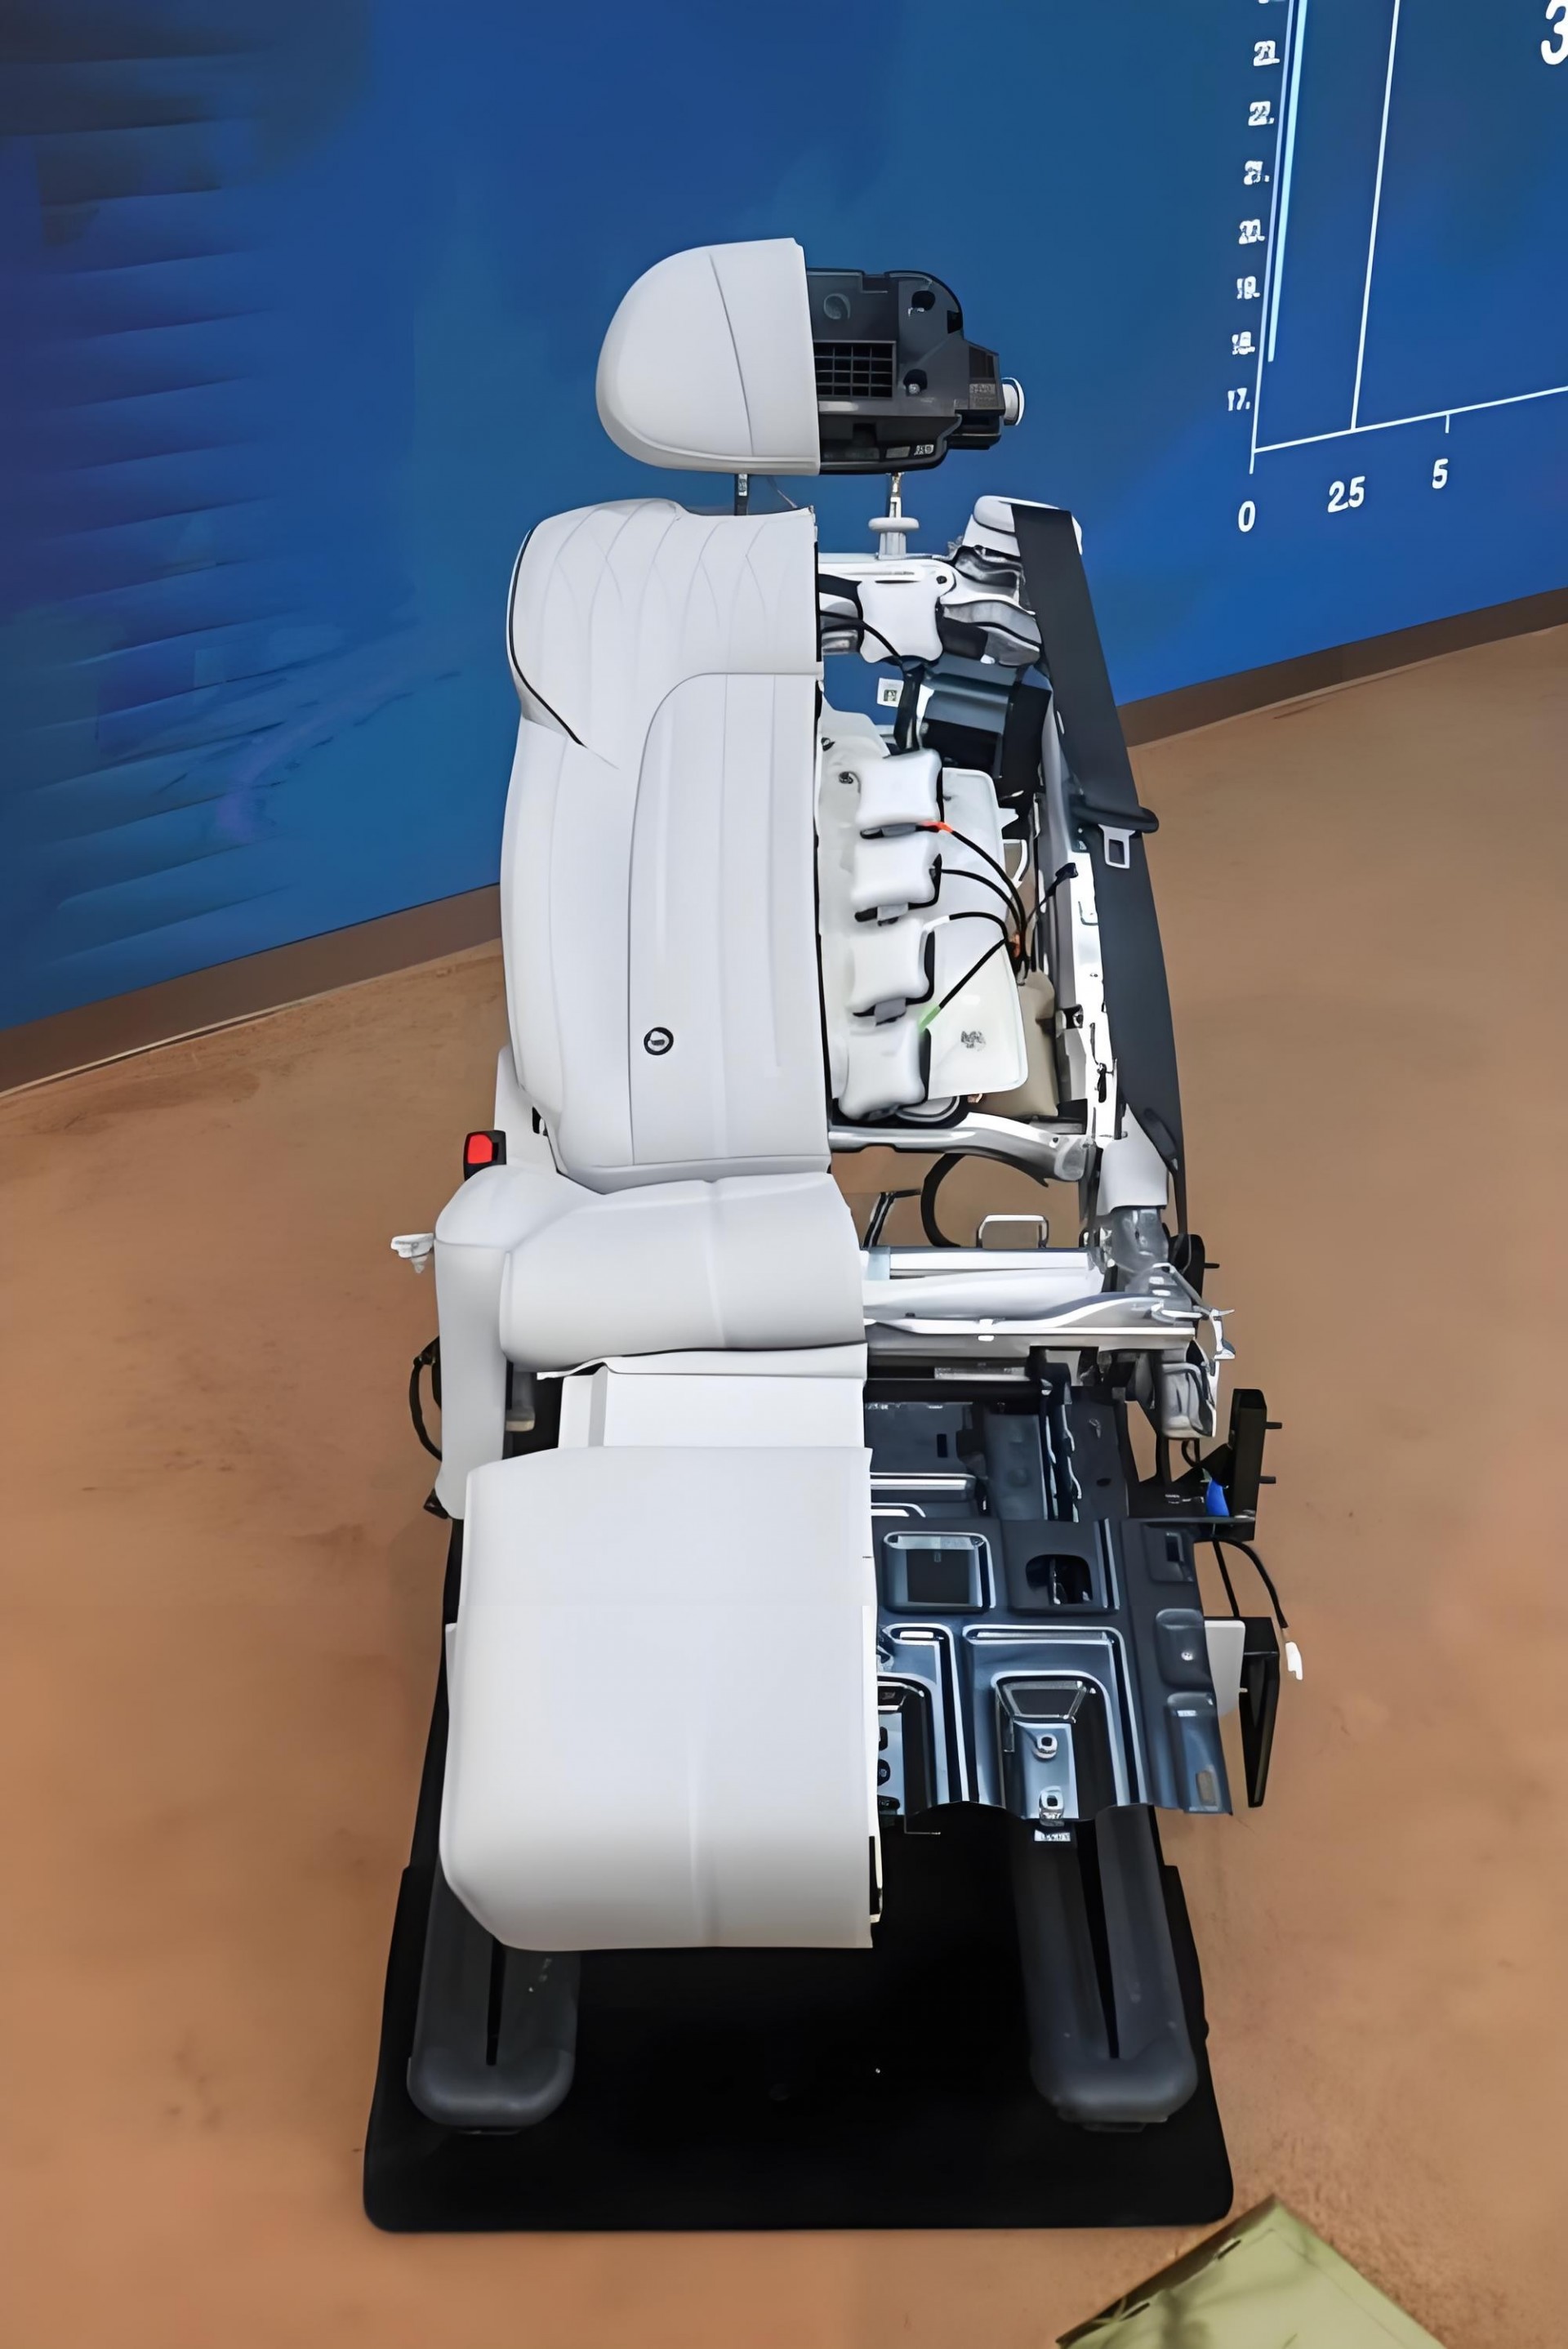
零重力座椅已从“机械总成”变成“机电一体化终端”:机械件决定姿态,电气件决定体验,气路件决定按摩与腰托,安全件决定能不能在大角度躺姿下保命。
| 零配件 | 作用 | 与密封/流量测试的相关性 |
|---|---|---|
| 电动长滑轨(内/外滑轨) | 前后位移,零压姿态的基础行程 | — |
| 座框总成 | 连接滑轨、承载座盆 | — |
| 座盆骨架 + 座盆抬升机构 | 承载臀腿、调节倾角 | — |
| 靠背骨架 | 背部支撑 | — |
| 调角器总成(含驱动电机、驱动轴、支架) | 靠背角度调节 | — |
| 腿托总成(无缝一体式腿托) | 小腿支撑、伸缩 | — |
| 随动扶手 / 迎宾扶手 | 随靠背联动 | — |
| 头枕(电动四向) | 颈部支撑 | — |
| 零配件 | 作用 | 与密封/流量测试的相关性 |
|---|---|---|
| 按摩气袋 / 气囊(多区、多腔) | 分区充放气实现按摩 | ★★★ 核心被测件:气密性 + 充放气节拍 |
| 腰托气袋 | 腰部支撑 | ★★★ 同上 |
| 微型气泵(含止回阀) | 给气袋供气 | ★★★ 流量-压力曲线、内漏、止回失效 |
| 多联电磁阀 / 分配阀(如 8 联阀) | 把气泵压力分配到各气袋 | ★★★ 内漏、串气、响应时间 |
| 气路管路 / 快插接头 | 连接泵-阀-气袋 | ★★ 接头密封 |
| 石墨烯加热层 / 加热丝 | 加热 | — |
| 通风风扇 + 风道 | 通风 | ★ 风道密封(防串气) |
| 发泡(多层)+ 面套 | 舒适层、包覆 | ★ 气袋腔体成型质量 |
| 零配件 | 作用 | 备注 |
|---|---|---|
| 座椅 ECU / 控制模块 | 姿态、按摩、加热、通风逻辑 | 与整车 CAN/LIN 通信 |
| 调节电机(滑轨/靠背/腿托/头枕) | 各向电动调节 | 通常为有刷/无刷微电机 |
| 线束与连接器 | 供电与信号 | 走向需避开气路与运动副 |
| 压力传感器 / 姿态传感器 / 乘员感知 | 闭环控制与自适应 | 高端车型用压力垫做体型识别 |
| ABTS 安全带(集成式)+ 卷收器 | 零压姿态下的约束保护 | 大角度躺姿安全的核心 |
⚠️ 先说口径:整车厂与 Tier 1 的具体配套关系几乎不公开。下表区分三档:
✅ = 有公开信息可查(企业官网/行业媒体);⚠️ = 有能力供应但未证实供应该品类;— = 不适用。
不要把“有能力”当成“已供货”。
| 企业 | 公开信息 | 置信度 |
|---|---|---|
| 延锋(Yanfeng) | 零压座椅(Hover 系列),电动长滑轨 + 一键零压姿态 + 多气囊按摩 + 石墨烯加热;官网明确"零压座椅/座椅骨架/机械件/电机"产品线 | ✅ |
| 安道拓(Adient) | 全球座椅龙头,零重力座椅 + 多向调节 + SCS 按摩系统 | ✅ |
| 李尔(Lear) | 全球座椅与内饰龙头,零重力座椅 + 电动旋转底座 | ✅ |
| 麦格纳(Magna) | ZeroG 零重力座椅,整合头枕/腿托/长滑轨/转盘 | ✅ |
| 佛吉亚(Faurecia,现 Forvia) | 智能传感座椅,姿态识别与肩部调节 | ✅ |
| 丰田纺织(Toyota Boshoku) | 轻量化骨架,智能座舱 LOUNZE 零重力模式 | ✅ |
| 诺博汽车(Nobo) | iNest 智能座舱,零重力座椅 | ✅ |
| 继峰股份(Jifeng) | 头枕/扶手/中控,募投研发零重力座椅 | ✅(研发阶段) |
| 一汽富维 | 零重力座椅开发中,与主机厂项目合作 | ✅(开发阶段) |
| 企业 | 公开信息 | 置信度 |
|---|---|---|
| 奥托立夫(Autoliv) | 零重力座椅安全系统解决方案(大角度躺姿约束) | ✅ |
| 企业 | 公开信息 | 置信度 |
|---|---|---|
| 东莞璟博方(JBF) | 明确有"汽车按摩座椅腰托 8 联阀电磁阀""汽车按摩座椅充气泵"产品页 | ✅ 产品存在(配套关系未公开) |
| 深圳桑泰达 | 微型气泵/电磁阀,应用含按摩仪、汽车 | ⚠️ 汽车座椅配套未证实 |
| 宁波盛强晨亿 | 低气压电磁阀、气泵,主用于按摩椅/健身器材 | ⚠️ 车规配套未证实 |
| 企业 | 公开信息 | 置信度 |
|---|---|---|
| 德昌电机(Johnson Electric) | 全球微电机大厂,汽车应用广泛 | ⚠️ 是否供座椅按摩/调节系统未证实 |
说明:气泵与多联阀是按摩体验与可靠性的瓶颈件,也是气密/流量测试的主要对象。这个品类的供应商集中度低、公开信息零散,建议按项目向 Tier1 索要 AVL(approved vendor list)后再定。
| 工序 | 内容 | 关键控制点 |
|---|---|---|
| 1. 冲压 / 焊接 | 骨架、滑轨、调角器支架成型 | 高强钢(常见 980 MPa 级)焊接强度、变形量 |
| 2. 涂装 | 骨架防锈 | 膜厚、附着力 |
| 3. 发泡 | 多层聚氨酯发泡(坐垫/靠背) | 密度、硬度梯度、VOC、气袋腔体预留 |
| 4. 面套缝制 | 真皮/织物裁剪缝制 | 缝线强度、透气孔位对齐 |
| 5. 机构装配 | 滑轨、调角器、座盆、腿托、扶手 | 运动副间隙、锁止力、异响 |
| 6. 气路装配 | 气泵、多联阀、管路、气袋 | 管路走向、接头插到位、无挤压 |
| 7. 电气装配 | 电机、ECU、线束、传感器、加热/通风 | 端子压接、走线避让、EMC |
| 8. 整椅装配 | 发泡+面套+骨架+功能件合装 | 气袋位置、面套张力 |
| 9. 功能检测 | 姿态行程、按摩时序、加热/通风、噪音 | 全检或抽检 |
| 10. 密封/流量检测 | 气袋、阀、泵、管路、总成 | 见第四节 |
| 11. 安全验证 | 安全带约束、碰撞、耐久 | 法规与 C-NCAP 相关规程 |
| 12. 下线 / 追溯 | 数据上传 MES,绑定 VIN | 记录可追溯 |
座椅制造工艺流程总览
| 对象 | 测什么 | 典型方法 | 判定目标 |
|---|---|---|---|
| 按摩气袋 / 腰托气袋 | 气密(保压不降压) | 直压法 | 压降 ≤ 阈值 |
| 多联电磁阀 | 内漏(关闭态)、串气(通道间) | 差压法 / 直压法 | 关闭态压降、通道隔离 |
| 微型气泵 | 输出流量-压力曲线、止回阀反向漏 | 流量法 + 直压 | 流量达标、反向不串 |
| 管路 + 快插接头 | 接头密封 | 直压法 | 压降阈值 |
| 气路总成(泵+阀+袋) | 整组密封与充放气节拍 | 直压/差压 + 时序 | 保压合格 + 充气时间 |
| 通风风道 | 串气/风量 | 流量法 | 风量区间 |
| 方法 | 适用 | 优点 | 局限 |
|---|---|---|---|
| 直压(压力衰减) | 气袋、管路、总成 | 简单、成本低 | 大容积/微漏时温漂敏感 |
| 差压(标准件比对) | 阀内漏、微漏件 | 抵消温漂,灵敏度高 | 需标准件,工装更复杂 |
| 流量法 | 气泵、风道、通气件 | 直接测流量,节拍快 | 只适合"通气"件,不适合封闭腔 |
选型判据:先定允许泄漏量与节拍 → 封闭腔优先差压 → 通气件用流量 → 大漏粗筛用直压。
测试方法选型决策流程
充气 fill → 稳压 stabilize → 检测 test → 排气 exhaust
| 阶段 | 作用 | 调参要点 |
|---|---|---|
| 充气 | 建立测试压力 | 压力越高信号越大,但薄壁气袋会形变 |
| 稳压 | 让气体温度与材料蠕变趋于平衡 | 气袋是柔性腔体,稳压时间通常比刚性件更长 |
| 检测 | 记录压降或差压 | 时间越长分辨率越高,但节拍变差 |
| 排气 | 泄压取件 | 需防"回吸"损伤气袋 |
关键工艺认知:气袋是柔性变容腔——充气时容积会变、材料会蠕变,所以"压降"里混着"容积变化"的成分。这是气袋测试与金属腔体最大的区别,也是误判的主要来源。
座椅气路件典型测试参数参考表(按气袋、多联阀、气泵、气路总成四类被测件):
| 被测件 | 充气压力 | 稳压时间 | 检测时间 | 判定压降阈值 |
|---|---|---|---|---|
| 按摩气袋 / 腰托气袋 | 20~50 kPa | 3~8 s | 3~10 s | ≤ 0.5~1 kPa |
| 多联电磁阀(关闭态内漏) | 30~80 kPa | 2~5 s | 2~5 s | ≤ 0.2~0.5 kPa |
| 微型气泵(止回阀反向漏) | 按泵额定出口压力 | 2~4 s | 2~5 s | 反向压降 ≤ 0.3 kPa |
| 气路总成(泵+阀+袋) | 20~50 kPa | 5~10 s | 5~10 s | ≤ 1~2 kPa |
⚠️ 以上均为建议取值范围,仅作调试起点:实际参数需按工件容积、使用压力与客户验收标准标定,并以标准漏孔 + GR&R 验证后固化到程序。
测试四阶段流程
| 项 | 做法 |
|---|---|
| 标准漏孔 | 用已知漏率漏孔验证设备分辨力;日常点检 |
| GR&R | 多件 × 多人 × 多次,%GRR < 10% 可接受(AIAG MSA) |
| 温漂控制 | 标准件比对 / 环境温度稳定 / 避开空调直吹 |
| 数据追溯 | 测试曲线 + 结果上传 MES,绑定工件条码 |
| 体系要求 | IATF 16949 的检测记录与可追溯性 |
| 现象 | 可能原因 | 排查顺序 |
|---|---|---|
| 气袋保压不合格 | 气袋膜材微孔 / 热封边不良 / 接头未插到底 | 单件浸水或涂皂液定位 → 换件复测 |
| 阀关闭态内漏 | 阀芯异物 / 密封面磨损 | 单阀台架测试 → 清洗/换阀 |
| 串气(A 腔充气 B 腔鼓) | 多联阀内部串通 / 管路接错 | 逐通道隔离测试 |
| 充气慢、节拍不达标 | 泵流量衰减 / 管路折弯 / 阀口堵塞 | 测泵流量-压力曲线 → 查管路 |
| 同一件反复测结果跳变 | 温漂 / 气袋蠕变 / 工装压不实 | 加稳压时间 → 标准件比对 → 查工装 |
普拉斯(广州)智能科技有限公司成立于 2018 年,专注密封测试领域,集研发、生产、销售于一体,是国家高新技术企业。
产品线:直压/差压检漏仪(D530、X330、X530、X830)、流量仪(P520、P530)、多工位检测仪(MT100)、检漏一体机(X730)、检漏模块(D630/X630)、标准漏孔、快速密封连接器;并代理美国 CTS 品牌检漏仪。
能力:从单机到非标产线(工装设计、集成、调试、维保、校准)。
行业覆盖:汽车、新能源(电池包/储能箱/线束/冷却管路)、消费电子、医疗、家电、军工、监控通信、机器人。
典型四工位/多工位案例:核酸检测盒四工位密封测试设备、四工位密封测试设备(4 台模块)、摄像头四工位密封测试设备、储能箱密封测试线(3 套系统 + 3 套工装 + MES 对接)。
资质:高新技术企业、实用新型专利 15 项、软件著作权 3 项、CE 认证(证书编号 M.2024.206.C99088)。
对座椅气路件,我们的定位是:把"气袋/阀/泵/管路"的密封与流量检测做成可上产线的工位,而不是只卖一台仪器。
| 项 | 参数 |
|---|---|
| 型号 | MT100 多工位检测仪 |
| 工位 | 1~4 工位可选 |
| 采样 | 24 bit |
| 压力调节 | 自动调节压力 |
| 显示 | 7 寸彩色触摸屏 |
| 通信 | RS232 / TCP/IP |
| 夹具控制 | 3 个夹具控制功能 |
| 电源 | 100~240 VAC |
| 功率 | 100 W |
| 气源 | 3.5~4 MPa |
| 工作温度 | -10~45 ℃ |
| 外形 | 420 × 345 × 525 mm |
| 重量 | 6 kg |
⚠️ 口径冲突待确认:官网公开页对 MT100 的描述是"测试压力可达 3 MPa、5 寸触摸屏、99 组程序",与简介 V5.3 的"3.5~4 MPa、7 寸屏"不一致。以哪份为准需工程确认;本表照简介原文引用,不做换算。
| 需求 | MT100 的对应能力 |
|---|---|
| 一件多腔(气袋分区/多联阀多通道) | 1~4 工位可选,可并行/分腔判定 |
| 不同工件压力不同(腰托 vs 气袋) | 自动调节压力,换型不用手动调阀 |
| 产线节拍 | 多工位并行,单件节拍被摊薄 |
| 数据要进 MES | RS232 / TCP/IP 上传 |
| 工装要动(夹紧/封堵/分选) | 3 个夹具控制功能 |
| 现场环境 | -10~45 ℃,100~240 VAC 宽压 |
普拉斯同时提供自研的 MT100 多工位检测仪 与代理的美国 CTS 品牌检漏仪。两条产品线定位互补,并非替代关系。下表从客户最关心的几个维度做对比:
| 对比维度 | MT100(普拉斯自研) | CTS(美国代理品牌) |
|---|---|---|
| 品牌定位 | 国产高性价比多工位检测仪,面向产线集成 | 国际一线品牌,面向高精度、高可靠性场景 |
| 价格区间 | 相对亲民,适合批量采购与多工位铺开 | 较高,单台成本明显高于国产同类 |
| 交期 | 短,国内现货/快速排产 | 较长,需进口报关与物流周期 |
| 售后响应 | 本地化快速响应,可上门调试维保 | 依赖代理渠道,响应周期相对较长 |
| 定制化程度 | 高,可深度定制工装、程序与产线集成 | 相对标准化,定制需走品牌方流程 |
| 多工位能力 | 原生 1~4 工位并行,专为产线节拍设计 | 以单机高精度为主,多工位需额外组合 |
| 与产线集成难度 | 低,RS232/TCP/IP + 夹具控制,易对接 MES | 较高,需额外做集成与协议适配 |
选型建议
优先选 MT100:座椅气路件这类多工位、多腔、节拍敏感的产线场景——气袋 × 2、多联阀 × 1、气路总成 × 1 的四工位并行,MT100 原生支持、集成快、售后本地化,性价比最高。
推荐 CTS:对单件高精度、微漏分辨力、品牌背书有硬性要求的场景——如客户指定国际品牌、需要极高灵敏度差压检测、或作为实验室/计量基准设备时,CTS 更合适。
互补关系:产线上用 MT100 铺开多工位节拍,关键件或争议件用 CTS 做仲裁复测,两条线配合既能控成本又能保精度。
上料 → 扫码 → 工装封堵 → MT100 四工位并行测试
     → 判定(OK/NG)→ 分选 → 数据上传 MES → 下料
工位分配建议:气袋 × 2、多联阀 × 1、气路总成 × 1(可按实际不良分布调整)。
配套:定制封堵工装(不损伤气袋膜材)、标准漏孔(日常点检)、条码绑定(追溯到件)。
验证:交付前做 GR&R + 标准漏孔回归;上线后按班次点检。
四工位产线布局图(ASCII)
┌──────────┐    ┌──────────┐    ┌──────────┐    ┌──────────┐
│  上料台   │───▶│  扫码站   │───▶│  封堵工装  │───▶│  MT100   │
│ (人工/AGV)│    │ (条码绑定)│    │ (定制封堵)│    │ 四工位   │
└──────────┘    └──────────┘    └──────────┘    └────┬─────┘
                                                      │
                    ┌─────────────────────────────────┘
                    ▼
          ┌─────────────────────┐
          │  并行测试(四工位)   │
          │ 工位1: 气袋A (直压)  │
          │ 工位2: 气袋B (直压)  │
          │ 工位3: 多联阀 (差压) │
          │ 工位4: 气路总成(直压)│
          └──────────┬──────────┘
                     │
                     ▼
          ┌─────────────────────┐
          │  判定 OK / NG        │
          └──────────┬──────────┘
                     │
              ┌──────┴──────┐
              ▼             ▼
     ┌────────────┐  ┌────────────┐
     │  OK 分选    │  │ NG 分选/复测 │
     └─────┬──────┘  └────────────┘
           │
           ▼
   ┌────────────────┐
   │ 数据上传 MES    │
   └────────┬───────┘
            ▼
   ┌────────────────┐
   │     下料        │
   └────────────────┘
各工位被测件与测试方法对照
| 工位 | 被测件 | 测试方法 | 判定目标 |
|---|---|---|---|
| 工位 1 | 按摩气袋 / 腰托气袋 | 直压法 | 压降 ≤ 0.8 kPa |
| 工位 2 | 按摩气袋 / 腰托气袋 | 直压法 | 压降 ≤ 0.8 kPa |
| 工位 3 | 多联电磁阀(关闭态内漏) | 差压法 | 压降 ≤ 0.3 kPa |
| 工位 4 | 气路总成(泵+阀+袋) | 直压 + 时序 | 保压合格 + 充气时间达标 |
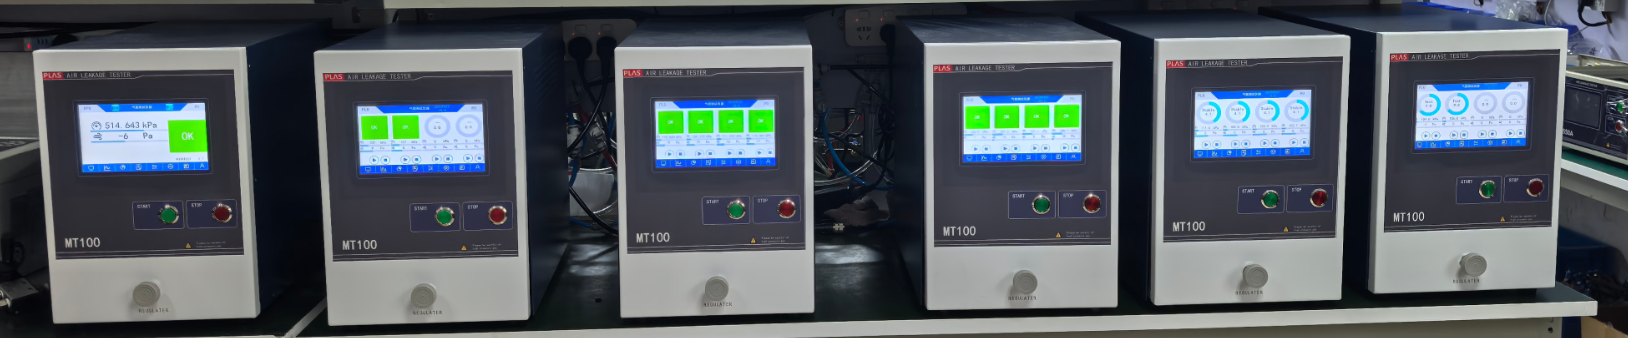
四工位产线配置流程
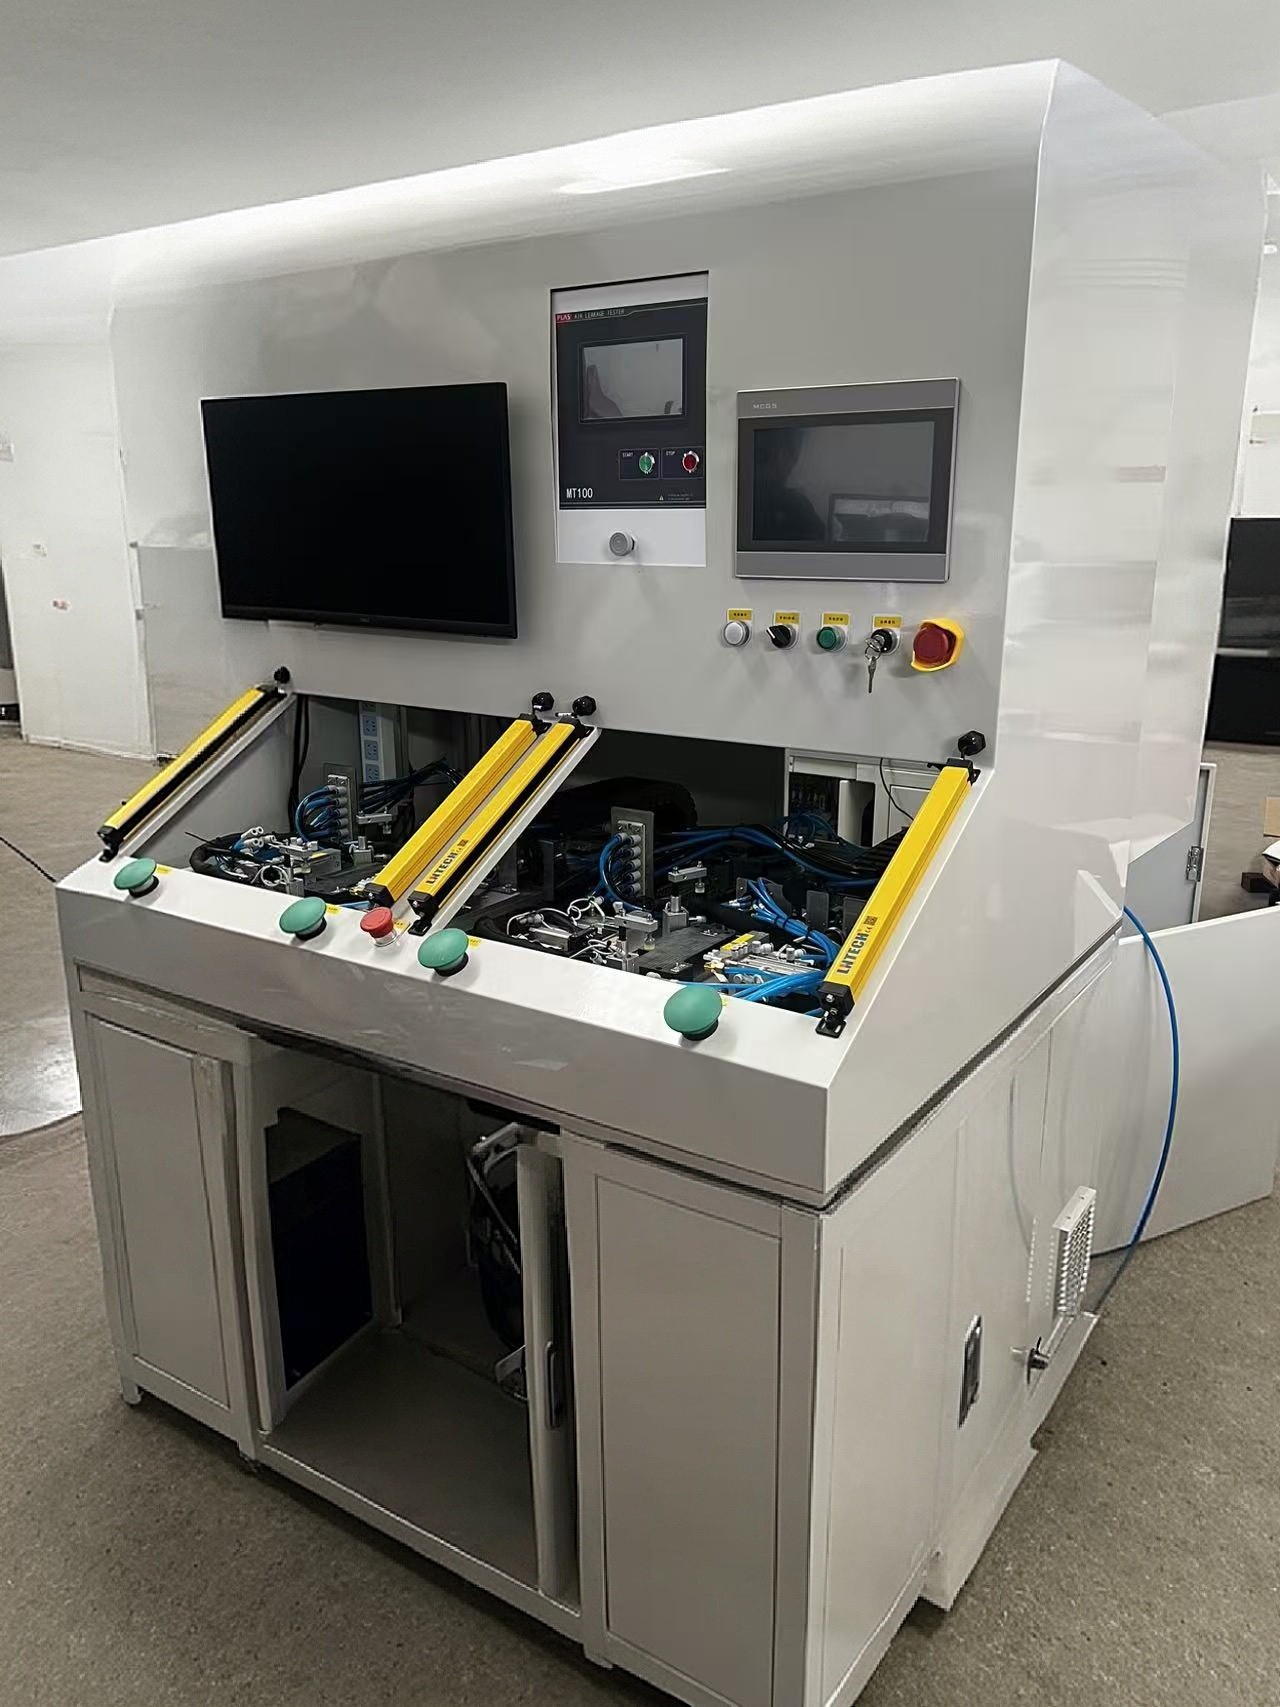
以一条实际交付的四工位产线为例,说明从配置、节拍到问题闭环的完整过程。
工位分配(四工位并行)
| 工位 | 被测件 | 测试方法 | 判定目标 |
|---|---|---|---|
| 工位 1 | 按摩气袋 / 腰托气袋 | 直压法 | 压降 ≤ 0.8 kPa |
| 工位 2 | 按摩气袋 / 腰托气袋 | 直压法 | 压降 ≤ 0.8 kPa |
| 工位 3 | 多联电磁阀(关闭态内漏) | 差压法 | 压降 ≤ 0.3 kPa |
| 工位 4 | 气路总成(泵+阀+袋) | 直压 + 时序 | 保压合格 + 充气时间达标 |
节拍估算(按四阶段时间推算单件节拍)
以气袋工位为例,取典型参数:充气 3 s、稳压 5 s、检测 5 s、排气 2 s,加上下料/上料与扫码约 3 s:
单件节拍 = 充气 3s + 稳压 5s + 检测 5s + 排气 2s + 上下料 3s = 18 s
四工位并行后,产线整体节拍由最慢工位决定。多联阀工位(充气 2 s + 稳压 3 s + 检测 3 s + 排气 2 s + 上下料 3 s ≈ 13 s)与气路总成工位(充气 4 s + 稳压 6 s + 检测 6 s + 排气 3 s + 上下料 3 s ≈ 22 s)中,气路总成工位最慢(约 22 s),因此产线节拍约为 22 s/件,即约 2.7 件/分钟、160 件/小时。若需提速,优先压缩气路总成的稳压与检测时间,或将其拆分为两个工位。
GR&R 验证结果示例
| 被测件 | 样本数 | 操作者 | 重复次数 | %GRR | 结论 |
|---|---|---|---|---|---|
| 按摩气袋 | 10 件 | 3 人 | 3 次 | 8.6% | 可接受(< 20%) |
| 多联电磁阀 | 10 件 | 3 人 | 3 次 | 6.2% | 可接受(< 20%) |
| 气路总成 | 10 件 | 3 人 | 3 次 | 9.4% | 可接受(< 20%) |
说明:以上为示例数据,实际以现场标准漏孔回归 + 多件多人多次实测为准。
上线后遇到的气袋蠕变误判问题及解决过程
现象:上线初期,气袋工位频繁报 NG,但同一件离线复测又合格,且 NG 率随早晚温差明显波动。
根因分析:气袋是柔性变容腔——充气后材料持续蠕变,容积缓慢增大,导致检测阶段压降里混入"容积变化"成分,被误判为泄漏。这正是 4.3 节提到的关键工艺认知在产线上的真实体现。
解决过程:
加长稳压时间:把气袋工位稳压时间从 3 s 提到 8 s,让蠕变在检测前趋于平衡;
引入标准件比对:气袋工位由纯直压改为"直压 + 标准气袋比对",抵消温漂与蠕变影响;
控制环境:工位加装挡风板,避开空调直吹,稳定检测温度;
复测确认:对 NG 件统一离线复测,确认误判率从初期的约 8% 降到 1% 以内。
结果:气袋工位误判率显著下降,产线节拍稳定在约 22 s/件,GR&R 复测仍 < 10%,问题闭环。
气袋蠕变误判问题解决流程
先定判定口径:允许泄漏量必须由"气袋容积 + 使用压力 + 客户验收标准"推导,不存在通用数值。
区分"测气袋"和"测阀":柔性腔体与刚性阀的测试参数完全不同,不要用同一套程序。
工装优先级高于仪器:气袋测试的误判,多数来自封堵不实与压伤,不是仪器精度不够。
把温漂当成一等公民:车间空调直吹、早晚温差都会让压降漂移,差压 + 标准件是性价比最高的解法。
数据要能追:座椅是安全件,IATF 16949 体系下"测了但查不到"等于没测。
来源
延锋官网(零压座椅、座椅产品线):yanfeng.com
行业媒体(零重力座椅结构与供应商综述):smartautoclub.com、gasgoo.com、auto.jgvogel.cn
气泵/多联阀产品页:dgjbf.com
普拉斯公司简介 V5.3(2026-02-28,内部资料)
汽车座椅按摩装置专利(气袋 + 气泵 + 分配元件结构):EP3599128