 发布日期:25-10-2026
适用读者:气密检测产线工程师、工艺/质量负责人、设备采购
口径说明:本文参数取自语料湖内厂商样本与方案文档,精度均为厂商标称值;重复性、温漂与长期稳定性需现场打样验证。
摘要:本文把国产普拉斯 X530 与进口 ATEQ F620 放在同一把尺子上对比,围绕精度标法(%F.S. 与 %Reading+绝对量)、压力覆盖(1.6 MPa vs 真空~20 bar)、分辨率与程序、接口与 MES 集成、节拍与产能、大容积工况、合规认证、总拥有成本八个维度逐项拆解,并给出场景决策树、打样验收清单、打分表与四周落地路线。核心结论:别比标称精度,比你的工作点误差;超过 2 MPa 或低于 20 Pa 选择基本被锁定;服务与备件要写进合同。
精度别比标称值,按你的实际工作点换算误差再比。
压力覆盖分界:1.6 MPa 以内 X530 更省事,1.6–2 MPa 段 F620 占优。
工作点低于 20 Pa 的微漏场景,直接选 F620 的 20 Pa 档。
服务响应与备件库存要写进合同,停机损失常超设备价差。
打样单写清八项指标(工件、压力、阈值、节拍、夹具、精度口径、GR&R、误判率)。
详细论证见下文对应章节。
选气密检漏仪,绕不开两个名字:一个是全球市场的老牌标杆 ATEQ,一个是国产里把精度做到 0.1 Pa 级的普拉斯。
ATEQ 1975 年创立于法国,官方口径是 50 余年、30 万台仪器、5,000 多家客户。F6 系列是它现在的主力平台,F620 是其中"紧凑型"那一档——不上机架、不堆料,但把 20/50/500/5000 Pa 四档差压量程、真空到 20 bar 的调压、128 组程序全塞进一台桌面机里。
普拉斯 2018 年成立于广州,X530 是它的差压主力:−100 kPa 到 1.6 MPa 的测试压力、±2000/±5000 Pa 可选差压传感器、0.1% F.S. 传感器精度、0.1 Pa 分辨率、99 组参数、8 进 8 出 IO 加 RS232/TCP-IP(Modbus)。公司已获国家高新技术企业认定,通过 ISO9001 质量体系认证,系列产品通过 CE(UDEM)认证。
一台是"国际标杆的标准答案",一台是"国产替代的主力选手"。把参数摊开比,才能看出钱花在哪、坑埋在哪。这篇指南不谈情怀,只谈四件事:精度怎么换算、压力覆盖到哪、节拍能不能兑现、总成本怎么算。
| 维度 | 普拉斯 X530 | ATEQ F620 |
|---|---|---|
| 定位 | 高精度差压检漏仪(单机/产线) | 紧凑型差压检漏仪(单机/集成) |
| 测试压力 | −100 kPa ~ 1.6 MPa | 调压范围 真空 ~ 20 bar |
| 差压量程 | ±2000 Pa / ±5000 Pa(可选) | 20 / 50 / 500 / 5000 Pa(四档) |
| 传感器精度 | 0.1% F.S.(规格书) | 四档分档标定(20/50/500/5000 Pa),例:±(0.5%R+0.5 Pa) @500 Pa |
| 分辨率 | 0.1 Pa | 0.001 / 0.01 / 0.1 / 1 Pa(随量程) |
| 采样 | 24 bit | 24 bit 级测量模块 |
| 程序数 | 99 组 | 128 组 |
| 接口 | RS232 / TCP-IP(Modbus)、8 IN / 8 OUT | USB 设定、IO、现场总线(选配) |
| 显示 | 5 寸彩色触摸屏 | 图形化界面 |
| 工作温度 | +5 ℃ ~ +50 ℃ | +5 ℃ ~ +45 ℃ |
| 认证 | CE(UDEM,含 LVD/EMC) | CE |
一句话概括:X530 把"压力覆盖"和"接口开放"做得更宽;F620 把"差压分档"和"微漏分辨"做得更细。
还有一个容易被忽略的差异:F620 是"测量单元"思路,压力由外部调压器给,机器只负责把 ΔP 测准;X530 是"整机"思路,调压、测量、IO、屏显一体化。这决定了两者在产线上的角色:F620 更像一个可以嵌进别人柜子里的高精度模块,X530 更像一台开箱即用的工位机。
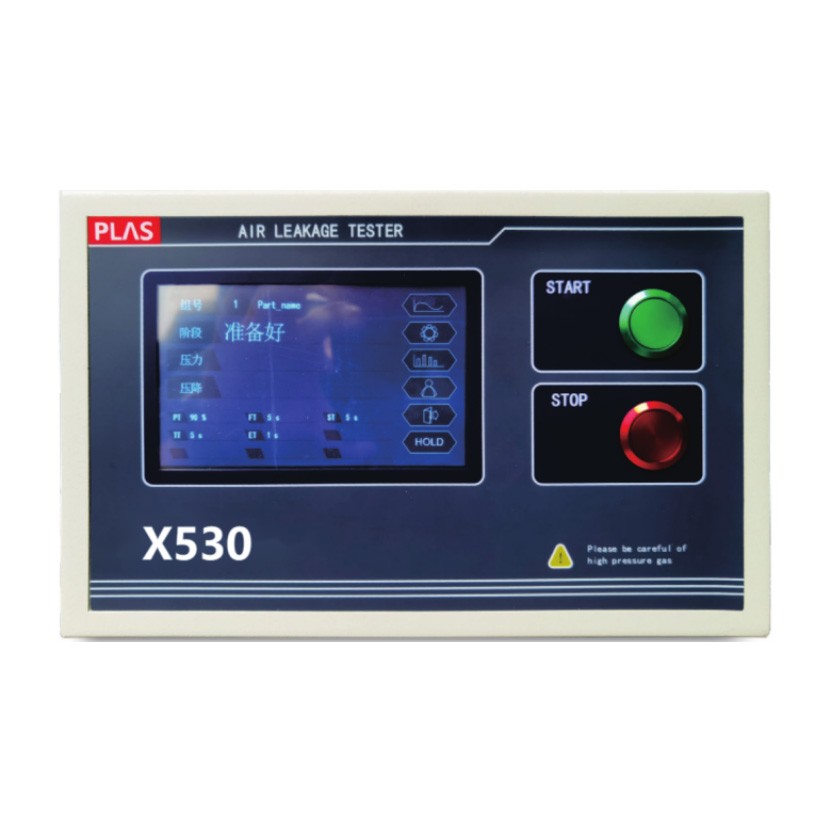
图1 普拉斯 X530 差压检漏仪(来源:plusgz.com 产品页)
这是选型里最容易踩的坑,也是销售最容易被问倒的地方。
X530 标的是 0.1% F.S.:误差随满量程走,与当前读数无关。
F620 标的是 ±(%Reading + 绝对 Pa):误差随读数走,另加一个固定底噪。
把两台放到同一把尺子上,才有可比性。%F.S. 是恒定误差:X530 用 2000 Pa 传感器时,无论读数是 100 Pa 还是 2000 Pa,误差都是 ±2 Pa;%Reading 是比例误差:F620 在 500 Pa 档是 ±(0.5%R+0.5 Pa),读数 100 Pa 时 ±1.0 Pa,读数 500 Pa 时 ±3.0 Pa。
两条误差曲线的交点,就是"谁更准"的分界。工作点靠近零点,%Reading 占便宜;靠近满量程,%F.S. 占便宜。所以不能拿两张规格书直接比大小,要按你的实际读数点算。
再看大档位。若用 5000 Pa 档,F620 的误差是 ±(0.5%R+5 Pa):读数 2000 Pa 时是 ±15 Pa;而 X530 配 ±5000 Pa 传感器(0.1%)时是 ±5 Pa。工作点越靠近满量程,%F.S. 越占便宜;越靠近零点,%Reading 越占便宜。
还有一个更极端的档位:F620 的 20 Pa 档,精度 ±(2.0%R+0.05 Pa),最大分辨率 0.001 Pa。这是给"微漏"准备的——比如密封圈极微渗漏、医疗包装的微小针孔。X530 的 0.1 Pa 分辨率在这个量级上不够看。
反过来,X530 的 0.1% F.S. 在方案文档里还有另一种写法:某电池包壳体方案写"检测精度达 ±0.5% F.S."。这两个数不矛盾——0.1% 是传感器规格,0.5% 是含夹具、气路、温补后的系统精度。买设备看传感器,验收看系统,这是行业惯例,但一定要在合同里写清按哪个口径验收,否则验收现场必然扯皮。
理解原理,才能理解参数背后的取舍。
差压法的气路是:气源 → 调压 → 对比腔(MASTER)↔ 差压传感器 ↔ 工件。测试分四个阶段:充气、平衡、检测、排气。检测阶段工件若有泄漏,工件侧压力下降,差压传感器读到的是"工件与对比腔之间的压差"。
这个结构带来三个好处:
抵消环境漂移。对比腔和工件在同一个温度场里,环境温度变化、气源压力波动会同时作用在两侧,差压读数只反映"工件相对标准腔的差异"。
分辨率可以做得更高。因为测的是"差值"而不是"绝对值",量程可以压到 20 Pa、500 Pa 这种小档位,分辨率自然上去。
对气源要求相对低。直压法对气源稳定性要求苛刻,差压法靠对比腔"自证清白"。
代价是:夹具与标准腔的加工精度直接决定系统精度。库内那份电池包方案写得很直白——“通过抵消温度和气源波动干扰实现高精度检测”,前提是 MASTER 腔的容积、温度、密封都要和工件匹配。所以你会看到同一个 X530,在 A 厂能做到 ±0.5% F.S.,在 B 厂只能做到 ±1%,差别不在机器,在工装。
直压法(D530 那类)胜在简单、便宜、适合高压;差压法(X530/F620)胜在微漏与稳定性。先选原理,再选型号,顺序不能反。
差压法的气路与四个测试阶段可以画成下面这张图:
X530 的测试压力标到 1.6 MPa,覆盖大多数汽车零部件、线束、电池包壳体、储能箱。它支持 −100 kPa 负压,意味着真空衰减法也能做。
F620 本身是差压测量单元,压力由外部调压器给:机械或电子调压,范围真空到 20 bar(2 MPa)。注意——20 bar 是调压器能力,不是差压传感器量程;真正决定精度的是 ΔP 档位。
所以:
测 0.1–1.6 MPa 的常规件:两台都能干,X530 一体化更省事。
测 1.6–2 MPa(气瓶阀、液压件、制冷部件):F620 配 20 bar 调压器可以覆盖;X530 需另配高压方案。
测 超过 2 MPa:两台都要另配(F600HP / 高压定制),这一档不构成选型差异。
测 真空/负压:两台都支持,X530 标了 −100 kPa,F620 靠调压器到真空。
这一项没有绝对赢家,取决于你的工艺压力落在哪一段。先画一张"工件压力分布图":把你们所有型号的测试压力标在数轴上,看 80% 的件落在哪个区间,再决定买哪一档。
分辨率不等于精度,但在两种场景下它很关键:
趋势判断:产线要看"泄漏量是在变大还是变小",0.001 Pa 能提前发现模具磨损、密封圈老化的早期信号;0.1 Pa 只能等到超差才报警。
小容积件:内容积越小,同样漏率产生的压降越大;反过来,大容积件的压降极小,需要更高分辨率才能"看见"。
F620 在 20 Pa 档给到 0.001 Pa,这是它的技术护城河;X530 的 0.1 Pa 在 2 kPa 量程上够用,但做微漏研究不够。
程序数量上,F620 的 128 组比 X530 的 99 组多,但这不是决定性差异——真实产线通常只用 5–20 组,多品种换型靠扫码调程序,99 组对绝大多数工厂已经过剩。真正影响换型效率的是"程序切换方式":能不能扫码自动调参、能不能一键复制参数、能不能导出/导入配方,这比多 29 组程序实用得多。
X530 的接口是明牌:RS232 + TCP/IP(Modbus)+ 8 路输入 + 8 路输出,5 寸触摸屏,支持扫码追溯、SPC 统计、MES/ERP 对接。对国内集成商来说,Modbus 是最好接的协议,PLC 侧几乎零成本。
F620 走的是 ATEQ 生态:USB 设定、IO 输出、可选现场总线,配套 WinAteq 软件与 TLC600 无线远程控制器。功能不弱,但协议栈和软件授权是绑在 ATEQ 体系里的,二次开发要么买它的软件包,要么走网关转换。
对"自己有自动化团队、要深度对接"的工厂,X530 更省事;对"整线由 ATEQ 集成商交付、不想自己碰协议"的项目,F620 更顺。
一个实操建议:在打样阶段就让你的 IT/自动化工程师到场,用你们的 PLC 或 MES 实际连一次,读取一次测试结果、下发一次配方。这一步能省掉后期大量的"协议调试费"。
参数表看不出节拍,但方案文档里有:
X530(新能源高压线束案例)
测试压力 0.3–0.5 MPa
节拍 ≤7 秒/件
漏检率 <0.3%(原水检法 3–5%)
单件综合成本 ¥0.26 → ¥0.08(降 69%)
支持 4–8 工位多通道扩展,自动记录曲线、MES 对接
X530(电池包壳体方案)
单件测试周期 20–45 秒
精度 ±0.5% F.S.(系统口径),分辨率 0.1 Pa
核心结构:气源 → 对比腔(MASTER)↔ 差压传感器 ↔ 工件
F620
官方定位是"最快的泄漏测试循环",但样本未给具体节拍;节拍取决于工件容积、夹具、判定阈值,必须打样。
在汽车、医疗、包装、电子防水场景有大量装机。
这里必须说一句实话:节拍不能只看仪器。同一个 F620,配好夹具和气路能跑 5 秒,配差了 30 秒也正常。销售话术里的"秒级"要落到你的工件上才算数。更稳妥的做法是要求供应商按"你的工件 + 你的节拍 + 你的判定阈值"做一次 30 件的连续打样,记录每件的充气/平衡/检测/排气时间,再谈产能。
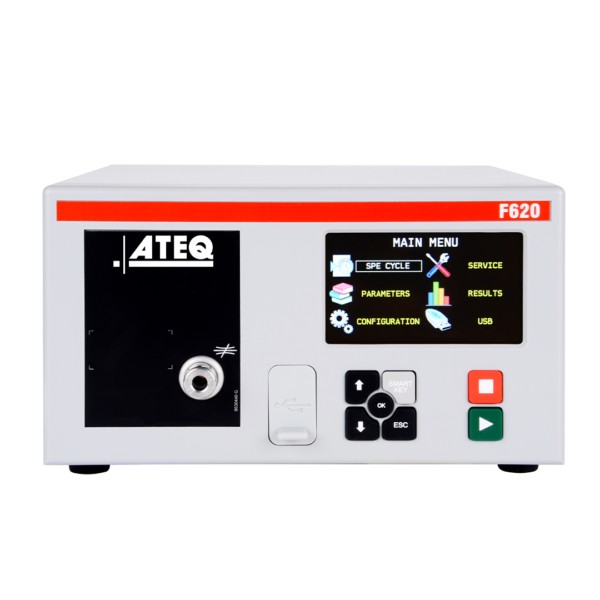
图2 ATEQ F620 差压检漏仪(来源:ateq-leaktesting.com 产品页)
大腔体(电池包、储能箱、大铸件)是分水岭:
X530 靠 ±5000 Pa 大量程 + 对比腔方案,能覆盖到电池包壳体级别;再大就要上 P530 流量仪(流量法)。
F620 本身是紧凑机,但它有 F620LV / F670LV 专门做"大容积"(LV = Large Volume),实验室条件下 <2 Pa 时精度 0.04 Pa。也就是说,ATEQ 用产品线分工解决大容积,而不是让 F620 一台通吃。
大容积还有一个隐藏成本:充气时间。腔体越大,充到目标压力越慢,节拍被充气阶段吃掉。这时候要比的不是传感器,而是调压阀的流量能力与气路通径。选型时一定要把"内容积 + 目标压力 + 允许节拍"三个数一起给供应商,让他们算充气时间,而不是只报一个"精度 0.1 Pa"。
如果你的产品从耳机测到储能箱,要么买两台,要么接受一台妥协——这是两家都绕不开的现实。
X530 所属系列通过 CE(UDEM 认证),覆盖 LVD 2014/35/EU 与 EMC 2014/30/EU,标准含 EN 61010-1、EN IEC 61326-1。
普拉斯另通过 ISO9001 质量体系认证(体系认证,非产品认证;覆盖研发、生产与服务流程)。
F620 具备 CE,ATEQ 作为老牌厂商,文件体系(校准证书、可追溯性)更成熟。
对外资客户、出口项目,认证文件的可追溯性有时比参数更重要。这一点 ATEQ 有历史优势,普拉斯的 CE 证书也已具备,差距在"客户认不认"。
实务提醒:客户审厂时经常要三样东西——CE 证书、校准报告、软件版本说明。提前问供应商要齐,别等审厂前一周才发现证书上的型号和你买的型号对不上。
选型真正要比的是 TCO(总拥有成本):
| 项 | X530 | F620 |
|---|---|---|
| 采购价 | 国产价位,通常显著低于进口(具体询价) | 进口价位,含品牌与合规溢价 |
| 备件 | 国内库存,常见件快 | 进口件,周期长、单价高 |
| 服务响应 | 本地化,通常 24–48 小时到场 | 依赖代理商,72 小时起 |
| 校准 | 国内可做,周期短 | 原厂/授权校准,费用高 |
| 软件 | Modbus 开放,二次开发成本低 | 生态绑定,开发需授权 |
| 停机风险 | 低(备件快) | 中(等件) |
算一笔粗账:假设一条线每小时产值 2 万元、每天按 24 小时连续生产,因等备件停机 3 天,损失约 144 万元——这个数字通常远超两台设备的价差。对连续生产、停机按小时计损失的产线,服务响应和备件速度往往比 0.1 Pa 的精度更值钱。 这也是国产替代这两年能起来的真实原因。
反过来,如果产线是"多品种小批量、停一天不心疼",那进口品牌的稳定性与文件体系就更值钱。TCO 没有标准答案,只有和你的生产模式匹配的答案。
如果你的工件是……
消费电子(耳机、手表、手机)防水,工作压力 <100 kPa,要快节拍
→ 优先 F620(低读数段 <300 Pa 更细)或 X530;若产线要 Modbus 直连 MES,选 X530。
汽车零部件/线束,0.3–0.5 MPa,节拍要求 ≤10 秒
→ X530 有现成案例(≤7 秒、漏检 <0.3%),优先。
电池包/储能箱大腔体,1–2 kPa 工作点
→ X530(±5000 Pa 档)或 ATEQ F620LV/F670LV;按容积和节拍打样定。
医疗耗材(注射器、输液袋),200–300 kPa,高产速
→ 看 D530 这类直压机更合适;X530 也能做但性价比不如专机。
高压件(气瓶阀、液压、制冷),0.2–2 MPa
→ X530 可覆盖到 1.6 MPa;1.6–2 MPa 段选 F620 + 20 bar 调压器,或 ATEQ F600HP。
微漏研究/实验室,<20 Pa 量级
→ F620 的 20 Pa 档(0.001 Pa 分辨率)是刚需,X530 不够。
把上面的六种场景整理成一张决策流程图,按工件压力与量级快速分流:
选型的最后一步不是签合同,是打样单。建议至少写清八项:
工件信息:型号、内容积(mL)、材质、密封面结构。
测试压力:工作压力、上下限、气源压力。
判定阈值:允许压降(Pa)或漏率(mL/min),以及判定时间。
节拍要求:单件总时间,拆成充气/平衡/检测/排气四段。
夹具方案:谁做夹具、费用归属、换型时间。
精度口径:按传感器精度还是系统精度验收,在哪个读数点测。
GR&R:用 10 件标准件、3 个操作员、3 轮,重复性误差应小于公差带的 10%–30%。
误判率:连续跑 500 件,统计漏判(坏判好)与误判(好判坏)。
这八项写进合同附件,比任何参数表都管用。尤其是第 6 项和第 8 项——它们决定了你两年后跟供应商吵架时,手里有没有证据。
下面这份清单可以直接复制到打样单或合同附件里,按行填写、按行验收:
| 指标项 | 填写内容 | 验收标准 | 责任方 | 备注 |
|---|---|---|---|---|
| 1. 工件信息 | 型号:;内容积: mL;材质:;密封面结构: | 与实物一致,内容积误差 ≤5% | 采购/工艺 | 多型号时按型号分行填写 |
| 2. 测试压力 | 工作压力:____ MPa;上限:;下限:;气源压力:____ | 实测压力波动 ≤±2% 设定值 | 设备商 + 工艺 | 注明是表压还是绝压 |
| 3. 判定阈值 | 允许压降:____ Pa 或漏率:____ mL/min;判定时间:____ s | 标准件与已知漏孔件判定结果 100% 正确 | 工艺/质量 | 阈值需与客户标准对齐 |
| 4. 节拍要求 | 单件总时间:____ s;充气:____ s;平衡:____ s;检测:____ s;排气:____ s | 连续 30 件平均节拍 ≤ 目标值,无单件超 1.2 倍 | 设备商 | 按真实工件与夹具测 |
| 5. 夹具方案 | 首套夹具由:____ 制作;费用:;换型时间: min | 换型 ≤ 目标时间,重复装夹定位误差 ≤0.05 mm | 设备商(首套)/工装厂(复制) | 合同约定首套夹具精度责任 |
| 6. 精度口径 | 按:传感器精度 / 系统精度;测试读数点:____ Pa | 在约定读数点实测误差 ≤ 合同约定值 | 设备商 + 质量 | 必须写明按哪个口径验收 |
| 7. GR&R | 标准件 10 件 × 操作员 3 人 × 3 轮 | GR&R < 公差带的 30%(建议值,严苛场景可收紧到 10%–20%) | 质量 | 低于 30% 方可接受,超限需整改 |
| 8. 误判率 | 连续跑 500 件,记录漏判数 / 误判数 | 连续 500 件漏判 0 件;误判率 ≤1%(建议值) | 质量 + 设备商 | 漏判流向客户,零容忍 |
填表说明:第 7、8 两项是验收的"硬门槛",建议在合同里写成"不达标即整改,整改两次仍不达标可退货";其余各项按实际工况填写,留空项视为未约定,验收时不得作为判据。这八项写进合同附件,比任何参数表都管用。尤其是第 6 项和第 8 项——它们决定了你两年后跟供应商吵架时,手里有没有证据。
“精度 0.1 Pa 就比 1 Pa 好”——错。要看量程和标法。0.1 Pa 是分辨率,不是精度;1 Pa 可能是 ±1% F.S.,在 5000 Pa 档上比 0.1 Pa 的"绝对分辨率"更实用。
“进口一定比国产准”——不一定。F620 的低量程确实强,但 X530 靠 0.1% F.S.(2000 Pa 档约 ±2 Pa)在中高读数段反超;关键看工作点。
“程序越多越好”——错。99 组对大多数产线过剩,换型效率取决于扫码与配方管理。
“节拍是仪器决定的”——错。夹具、气路通径、充气时间才是大头。
“买了设备就能验收”——错。没有打样单和 GR&R,验收必然扯皮。
“CE 证书有就行”——错。证书上的型号、标准版本要与实物一致,审厂会核对。
“便宜就是省钱”——错。停机三天的损失通常超过两台设备的价差。
“大容积用同一台机器就行”——错。大腔体的充气时间、温补、夹具刚度都会让"标称精度"失效。
| 维度 | 权重建议 | X530 | F620 | 备注 |
|---|---|---|---|---|
| 精度(你的工作点) | 25% | 用第三节的换算表,别用标称值直接比 | ||
| 压力覆盖 | 20% | 超过 2 MPa 两台都要另配;1.6–2 MPa 段 F620 占优 | ||
| 节拍 | 15% | 必须打样 | ||
| 接口/MES | 15% | Modbus 开放度 | ||
| 服务与备件 | 15% | 停机成本高的产线加权 | ||
| 认证与文件 | 10% | 出口/外资客户加权 |
打分方法:每项 1–5 分,乘以权重求和。建议两家都填,不要只填一家——只填一家等于没比。
别比"精度数字",比"你工作点的误差"。0.1% F.S. 和 ±(0.5%R+0.5 Pa) 在 100 Pa 和 2000 Pa 会得出完全相反的结论。把工件压力、判定阈值、容积写进打样单,让两家按同一工况报误差。
超过 2 MPa 或低于 20 Pa,选择基本被锁定。前者两台都要另配(F620 靠 20 bar 调压器可到 2 MPa),后者 F620 独一档;中间地带才是真正的比选区。
把服务和备件写进合同。国产替代的胜负手不在参数表,而在"坏了多久能修好"。建议约定响应时效、备件库存清单、校准周期与费用上限。
一句话收尾:F620 是"标准答案",X530 是"更懂中国产线的答案"。选哪个,取决于你的工件落在哪段压力、你的产线能不能等件、你的客户认不认那张证书。
把上面的分析变成动作,建议按四周推进:
| 周次 | 动作 | 交付物 |
|---|---|---|
| 第 1 周 | 需求冻结:工件清单、压力分布、节拍、判定阈值、预算上限 | 选型需求单(一页纸) |
| 第 2 周 | 两家各打样 30 件:记录充气/平衡/检测/排气四段时间,统计判定一致性 | 打样报告 + GR&R 初值 |
| 第 3 周 | 小批试产 100–500 件:统计漏判/误判、节拍爬坡、MES 对接 | 试产报告 + 问题清单 |
| 第 4 周 | 按合同八项指标验收:签验收单,移交夹具图纸、配方文件、校准记录 | 验收单 + 资产台账 |
第 2 周的打样是胜负手。 同一台机器,夹具差 1 mm、气路多 1 米,节拍和精度都会变。不要把打样交给供应商"自己看着办",要给他们你的真实工件和真实节拍要求。
四周路线的推进关系如下:
Q1:预算只够买一台,怎么兼顾大小件?
按"80% 产量落在哪个压力段"选型,剩余 20% 用外协或换夹具补偿。别为了 5% 的极端件买一台用不上的大量程机。
Q2:差压还是直压?
微漏、小容积、要求稳定性 → 差压;高压、大漏、预算敏感 → 直压。先定原理,再定型号。
Q3:温度波动大怎么办?
对比腔是基础,但还需要:气源干燥、工件与标准腔同温、平衡时间足够。必要时加恒温罩,成本远低于误判损失。
Q4:夹具谁做?
首套让设备商做(他们懂气路),后续复制找本地工装厂。合同里要约定首套夹具的精度责任。
Q5:校准周期多久?
一般 6–12 个月,按使用强度与客户要求定。校准报告要能追溯到标准器,出口项目尤其要看这一点。
Q6:二手/翻新机能买吗?
差压传感器的历史校准与过载记录无法验证,不建议用于量产判定;做教学或预研可以。
| 术语 | 含义 | 为什么重要 |
|---|---|---|
| F.S.(满量程) | 传感器标称的最大测量范围 | %F.S. 精度与读数无关,小读数时误差被放大 |
| Rdg(Reading) | 当前实际读数 | %Rdg 精度随读数变化,靠近零点更准 |
| 分辨率 | 能显示的最小变化量 | 不等于精度;0.001 Pa 分辨率可能只有 1 Pa 精度 |
| 平衡时间 | 充气后等压力稳定的时间 | 太短会误判,太长吃节拍 |
| 内容积 | 工件内部的空腔体积 | 容积越大,同等漏率的压降越小,越难测 |
| GR&R | 量具重复性与再现性 | 验收核心指标,建议 < 公差带的 30% |
| 漏判/误判 | 坏判好 / 好判坏 | 漏判流向客户,误判报废成本,两者都要定上限 |


