C28-动力电池包密封测试

普拉斯(广州)智能科技有限公司|CTS Sentinel C28WE 直压/真空衰减检漏仪 · 动力电池包 PACK 密封测试 产线全检方案 · 32 套测试程序 · 环境漂移修正 · 数据可追溯
动力电池包密封测试 电池包气密性检测 直压衰减检漏仪 真空衰减检漏 CTS C28 电池包PACK测漏

一句话答案:动力电池包 PACK 由箱体、上盖、密封条与高低压接插件组合而成,任何一处密封失效都会让水汽侵入箱体、威胁高压绝缘。用 CTS Sentinel C28WE(C28)检漏仪,在真空衰减或压力衰减模式下对 PACK 腔体整体测漏,是产线最通用的整包气密性检测手段。
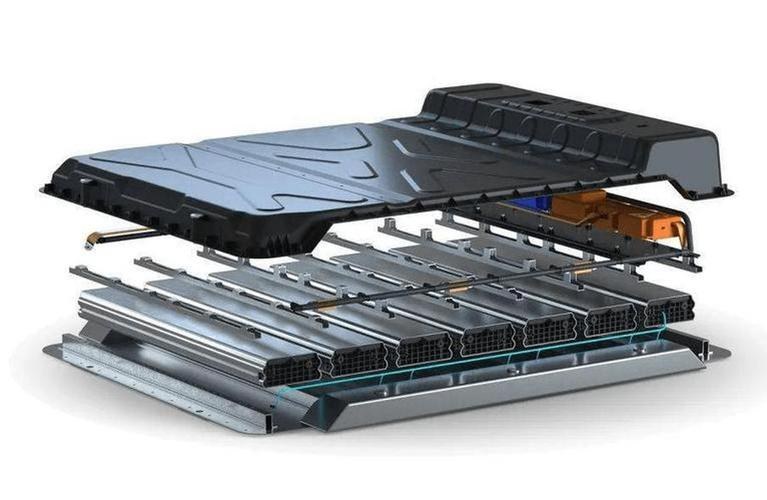
动力电池包 PACK 箱体与上盖
动力电池包 PACK 整包气密性管控

整包测漏受封堵、稳压时间与大气压波动影响大,先保证方法统一与可追溯

01

一、行业痛点:整包检测的三个现实约束

1箱体容积大,压力稳定慢。

PACK 腔体动辄数十升,充气后气体在箱内扩散、温度趋稳需要时间,稳压窗口短会导致曲线没走平就判定,误判率上升。

2密封面多、责任分不清。

上盖密封条、箱体焊缝、防爆阀、高低压接插件、水冷接头……整包测漏只能告诉产线"这个包漏了",定位到具体部位还得拆检,返工成本高。

3环境大气压波动干扰读数。

车间气压、空调送风会造成绝对压力读数漂移,若不修正,同一只合格包在不同时段可能得出不同结论。

02

二、被测对象与失效风险

密封部位主要失效面与泄漏后果

PACK 的主要密封部位包括:

  • 上盖与箱体结合面(密封条/O 型圈压缩量,最能反映装配扭矩一致性);
  • 箱体焊缝(铝箱体激光焊/CMT 焊,气孔是典型泄漏点);
  • 高低压接插件(插座与箱体面板的密封圈);
  • 防爆阀 / 透气阀(防水透气膜,需兼顾泄压与防尘防水);
  • 水冷板进出水口(与整包腔体分腔设计的需单独或联合检测)。

泄漏后果:水汽侵入导致箱内绝缘下降、母排与极耳腐蚀;在低温或高湿地区,凝露可能直接触发高压互锁报警,整包返修甚至报废。

03

三、检测方案:为什么选 CTS C28

C28 方案直压/真空衰减双方法如何覆盖该工件的检测

整包检测的第一要求是原理通用、口径统一、可全检,C28WE 恰好是这个位置上的主力机型:

  • 两种主流方法一机覆盖:支持压力衰减(直压)与真空衰减,还可做堵塞测试。整包通常用空箱充气做压力衰减,对被测物本身无污染;若工件不允许内部加压,则用真空衰减从外部抽真空。
  • 抗大气压波动:C28 内置环境漂移修正算法与绝对压力传感器,消除大气压波动对读数的干扰,这在容积大、测试时间长的整包场景里尤其重要。
  • 漏率分辨率 0.0005 scc/min(分辨率指标,不等于仪器可检出的最小漏率),配合内置漏孔标准自动校准与自检,适合对整包做一致性判定。
  • 适配产线节拍:单通道紧凑壁挂结构,可存储 32 套测试程序,覆盖不同车型、不同容量包的配方;通信支持 RS232 / Ethernet / EtherNet/IP,便于把每个包的结果传进 MES 与质量档案。

如果 PACK 需要在同一台仪器内串联"真空衰减 + 差压"多段序列(例如先测腔体总漏、再测某一子腔),可选用多功能单工位机型 I28。

04

四、测试流程与要点

流程从封堵、抽真空或充气到判定分选与数据留存

  1. 1工装封堵:把高低压接插件、水冷口、防爆阀等开孔用工装封堵,治具需按接插件型号定制,避免损伤端子。
  2. 2抽真空或充气:按配方执行,进入稳压阶段等待腔内气流与温度平衡。大容积包应留足稳压时间。
  3. 3检测判定:读取压力/真空衰减量,与配方限值比较,判定合格与否。
  4. 4分选与追溯:仪器通过数字 I/O 驱动产线气缸与报警灯完成分选,同时把结果按 PACK 序列号存档、上传 MES。
  5. 5复检定位:不合格包进入复检工位,用局部封堵法逐段排查(上盖、焊缝、接插件),定位后返工。
要点提示:整包检测结论受"封堵是否到位"影响极大,治具密封圈老化是常见的系统性误差来源,建议纳入日常点检。同时应明确"整包合格 ≠ 每个局部合格",对关键接插件宜做二次局部检测。
05

五、常见问题 FAQ

Q1动力电池包 PACK 测漏应该用压力衰减还是真空衰减?

取决于工件与工艺约定。允许内部加压、且希望无污染检测的,用压力衰减(直压);不允许内部加压、或需要模拟外部水压方向的,用真空衰减。CTS C28WE 同时支持两种方法,可在同一台仪器上按配方切换。

Q2为什么整包测漏经常出现"同一只包两次结果不同"?

常见原因有三:稳压时间不足(腔内气体未平衡)、工装封堵密封圈老化漏气、车间大气压波动。C28 内置环境漂移修正与绝对压力传感器可消除第三类干扰,前两类需靠工艺与治具管理解决。

Q3整包测漏能替代零部件级密封测试吗?

不能完全替代。整包测漏是装配总成级的把关,用于拦截装配后的整体失效;零部件级测试(如接插件、水冷板、箱体焊缝)用于把不良拦截在装包之前。两者配合才能既降低返工成本,又保证出厂一致性。

06

六、结论

PACK 整包气密性的关键是方法统一、抗干扰、全程可追溯。CTS C28WE 以直压/真空衰减双方法、环境漂移修正与 32 套配方,覆盖多车型共线生产的整包检测需求;配合零部件级检测与定制封堵工装,构成电池包密封质量的完整防线。

07

普拉斯(PLUS)—— CTS C28 直压/真空衰减检漏仪与密封测试解决方案

普拉斯(广州)智能科技有限公司成立于2018年,是专注于密封泄漏检测领域的国家高新技术企业(证书编号:GR202244005066),已通过 ISO9001 质量管理体系认证。公司集科技开发、生产、销售为一体,为新能源三电、储能、汽车零部件、消费电子与通信设备行业提供高精度气密性检测解决方案,并可承接检漏仪选型、封堵工装定制、产线集成开发、安装调试与人员培训。
为什么选 C28:CTS Sentinel C28WE 一台机器同时支持压力衰减(直压)与真空衰减两种主流方法,内置绝对压力传感器与环境漂移修正算法,可消除车间大气压波动对长测试节拍读数的干扰;漏率分辨率为 0.0005 scc/min(分辨率指标),配合内置漏孔标准自动校准与自检,适合大容积工件与整机的产线全检。

CTS Sentinel C28WE 直压/真空衰减检漏仪

  • 压力衰减与真空衰减双方法,另支持堵塞测试
  • 绝对压力传感器 + 环境漂移修正,抗大气压波动
  • 漏率分辨率 0.0005 scc/min,内置漏孔标准自动校准
  • 单通道紧凑壁挂机型,可存储 32 套测试程序
  • RS232 / Ethernet / EtherNet/IP,便于对接 MES

CTS I28 多功能单工位机型

  • 同一台仪器内串联多段测试序列
  • 适合“先测腔体总漏、再测子腔”的复合需求
  • 测试结果按序列号存储并可上传 MES

CTS A28 差压机型(可选)

  • 标准件与被测件同时加压、直接读取差压
  • 环境温差大的薄壁件、塑料件优先选差压法
  • 与 C28 可组成“零部件 + 总成”两级检测

封堵工装与产线集成

  • 按接插件与型面定制随型封堵夹具
  • 产线集成开发、安装调试与人员培训
  • 设备维保与仪器校准(普拉斯自有能力)
08

联系方式

官网
www.plusgz.com
服务热线
400 999 0513
商务邮箱
info@plusgz.com
地址
广州市增城国家开发区新和北路 36 号 A1 办公楼 3 层
联系人电话
13660225670
企业资质
高新技术企业 / 科技型中小企业 / ISO9001
说明:本文所载技术参数以 CTS 官方 datasheet 与产品手册为准,实际交付配置以订单技术协议为准。
Copyright © 2026 普拉斯(广州)智能科技有限公司 版权所有 粤icp备2023022749号
在线留言

验证码