 发布日期:25-10-2026
关键词:谷歌手表后壳密封测试|手表半成品气密检测|50 米防水(5ATM)|X530 差压检漏仪|双机双工位
SEO 摘要:手表后壳密封测试是保障 50 米防水(5ATM)的关键工序。普拉斯以 X530 差压检漏仪为核心,在半成品阶段对后壳进行无损气密检测,提前拦截密封不良件、降低返修成本;配合双机双工位结构,一台设备集成两台仪器、两个工位并行,节拍重叠、产能提升近一倍,是智能手表产线高效可靠的密封检测方案。
一句话答案:手表后壳要做到 50 米防水(5ATM),核心是后盖与表体之间的密封圈 + 传感器视窗 + 表冠/按键轴 + 麦克风孔的复合密封;在半成品阶段(后壳装配完成、整机尚未组装时)用 X530 高精度差压检漏仪做气密测试,能提前拦下密封不良件;采用双机双工位结构,一台设备集成两台 X530、两个测试工位,可在不增加占地的条件下把检测产能提升近一倍。
手表防水等级通常用 ATM 或米数标注,1 ATM ≈ 10 米静水压 ≈ 100 kPa。因此:
| 标注 | 常见用途 | 对应静水压(参考) | 说明 |
|---|---|---|---|
| 3ATM / 30 米 | 日常洗手、淋雨 | ≈ 300 kPa | 不建议长时间浸水 |
| 5ATM / 50 米 | 游泳、水上活动、日常家务 | ≈ 500 kPa | 主流智能手表/运动手表的常见等级 |
| 10ATM / 100 米 | 洗车、淋浴、浮潜边缘 | ≈ 1000 kPa | — |
| 20ATM+ | 水肺潜水 | ≥ 2000 kPa | 需按潜水表标准(ISO 6425)考核 |
手表防水性能的通用国际标准是 ISO 22810:2010《Horology — Water-resistant watches》(现行有效,2021 年经复审确认),它规定了防水手表的要求、试验方法与标识规则;而潜水表另按 ISO 6425 执行。
需要特别说明的是:"50 米防水"是实验室条件下的静态压力等效值,不等于可以佩戴下潜到 50 米水深。 对 5ATM 手表而言,可以放心游泳,但不宜跳水、热水浴或长时间高压水流冲击——这些场景会带来远高于静态值的瞬时压力与温度应力。
手表进水的路径,绝大多数集中在后壳及其周边界面。一块智能手表的潜在泄漏点包括:
| 泄漏部位 | 结构特征 | 失效风险 |
|---|---|---|
| 后盖与表体结合面 | 通过 O 型密封圈 / 密封胶实现面密封 | 密封圈压缩量不足、装配偏心、异物夹杂 |
| 传感器视窗(心率、血氧) | 玻璃/蓝宝石视窗与壳体粘接或压合 | 粘接不良、视窗边缘微裂纹 |
| 表冠 / 按键轴 | 轴向动密封,需兼顾手感与密封 | 轴部磨损、密封圈老化 |
| 麦克风 / 扬声器孔 | 需保持透气(声学性能),不能简单堵死 | 防水透气膜破损、装配不到位 |
| 充电触点 / 无线充电区 | 触点与塑胶/玻璃结合处 | 注塑包胶缺陷、电镀层微隙 |
结论:手表后壳的防水,本质上是"多处异形界面同时密封"的工程问题。任何一个界面出现微米级缝隙,都可能在整机浸水时被放大成整机报废——因此必须用可量化的气密测试替代"目检 + 抽检"。
很多工厂的习惯是"整机组装完成后再做成品全检"。但对高价值智能手表来说,这样做的代价偏大:
| 对比项 | 半成品测试(后壳装配后) | 仅整机成品测试 |
|---|---|---|
| 发现问题时机 | 早,后壳阶段即拦截 | 晚,已投入屏幕、主板、电池 |
| 返修成本 | 低(只拆后壳) | 高(可能整机报废) |
| 泄漏定位 | 容易(部件少、界面清晰) | 难(多界面叠加,难以定位) |
| 产线节拍影响 | 分散在小工序,压力小 | 集中在成品工位,易成瓶颈 |
"半成品测试 + 成品复测"的组合,是当前智能穿戴产线的主流做法:半成品阶段拦下大部分密封不良,成品阶段只做最终把关,整体良率与成本表现更优。
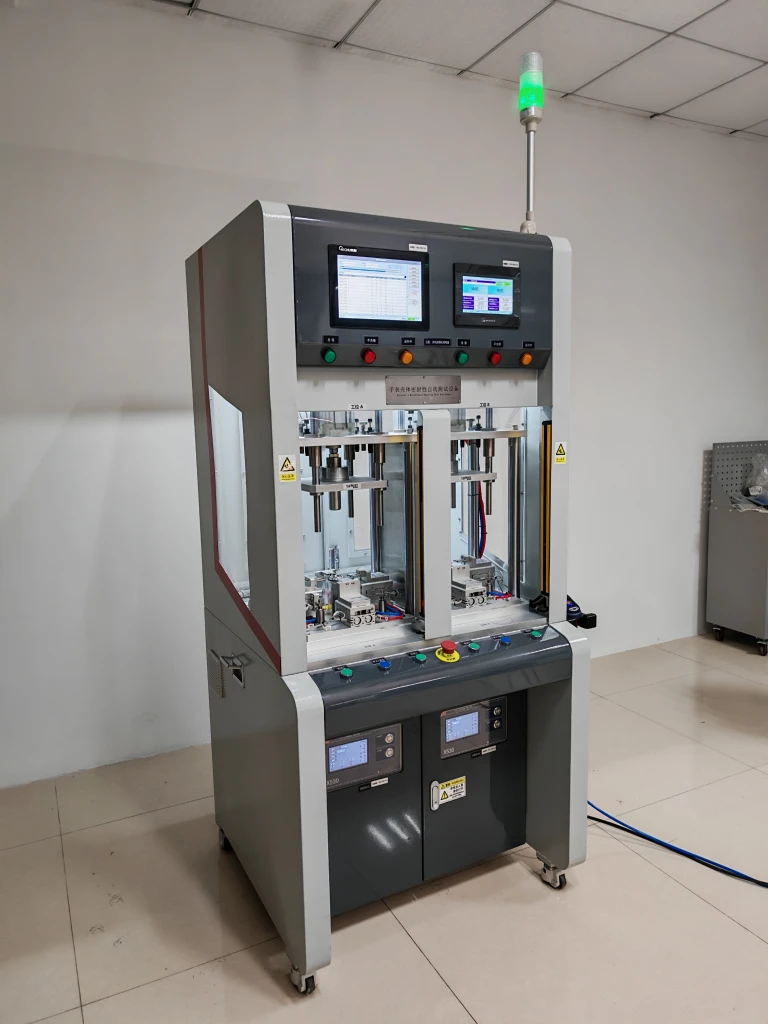
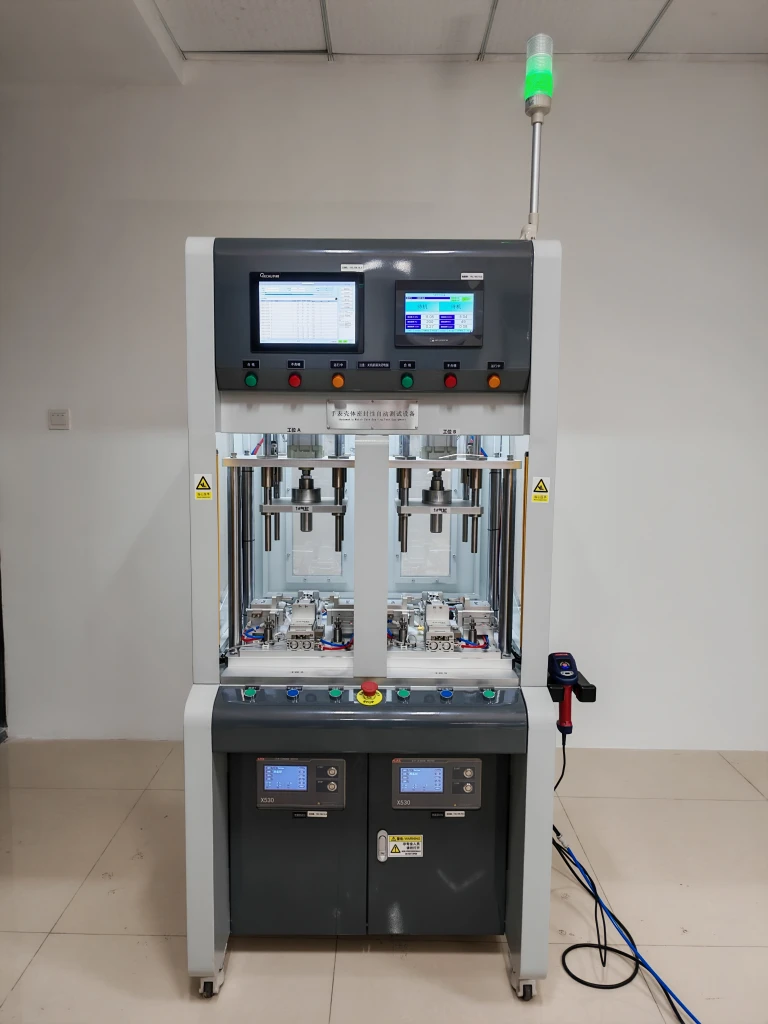
[[图1: 手表壳体密封性自动测试设备——双机双工位落地式机台]]
针对手表后壳的半成品密封检测,普拉斯采用 X530 高精度差压检漏仪为核心,做成双机双工位的桌面/落地一体机:
1)双机——机柜内集成两台 X530
两台检漏仪独立工作、独立判定,互不干扰;单台故障时另一台可继续生产,避免整线停机。
2)双工位——两个夹具工位并行
工位 A 与工位 B 各配一套定制密封夹具(含下压机构、定位治具与密封圈),左右并行、节拍重叠:一侧在检测时,另一侧可上下料,产能约为单工位的 1.8~2 倍。
3)整机配置
双触摸屏:一侧显示测试数据与曲线,一侧为设备操作界面
下压密封机构:气缸/伺服驱动,压力可控,避免压伤薄壁后壳
安全防护:安全光栅、急停按钮、三色报警灯
数据交互:TCP/IP + RS232,可对接产线系统实现数据留痕
4)产线布局与节拍
双机双工位设备在产线中通常呈左右对称布局:上料区位于机台前方中央,工位 A 与工位 B 分列左右两侧,各自独立完成"上料 → 检测 → 判定 → 分流"。整机节拍流程如下:
两个工位通过交替上下料实现节拍重叠:当工位 A 进入检测阶段(充气、稳压、采集)时,操作员或机械手在工位 B 完成下料与上料;待工位 B 开始检测,再回到工位 A 上下料。如此往复,检测时间与上下料时间相互覆盖,整机节拍不再等于"检测时间 + 上下料时间"的简单累加。
节拍计算示例:假设单工位检测耗时 37 秒、上下料耗时 3 秒,则单工位节拍为 40 秒/件。双工位并行后,两个工位的检测时间完全重叠,整机节拍 ≈ 检测时间 + 单次上下料时间 ≈ 37 + 3 = 40 秒内完成 2 件,折合约 20 秒/件;若上下料由机械手自动完成(约 3 秒),整机节拍可进一步压缩至约 20 秒/件,产能约为单工位的 1.8~2 倍。
| 参数项 | 规格 |
|---|---|
| 检测原理 | 标准件对比差压法 |
| 采样精度 | 24bit 采集,压差分辨率 0.1Pa |
| 测试压力区间 | 负压 −3 ~ −90 kPa;正压 3 ~ 500 kPa |
| 配方存储 | 99 组产品工艺参数,一键切换 |
| 数据存储 | 本地 50000 条记录,支持导出 |
| 通讯接口 | TCP/IP + RS232 |
| IO 端口 | 8 路输入 / 8 路输出 |
| 认证 | 产品 CE 认证 |
为什么选差压法:与直压法相比,差压法通过"标准件参考腔"与被测件对比压差,能有效抵消环境温度波动与气源波动带来的干扰。手表后壳这类小容积、高密封要求的工件,压差信号本就微弱,差压法是精度与稳定性的更优解。
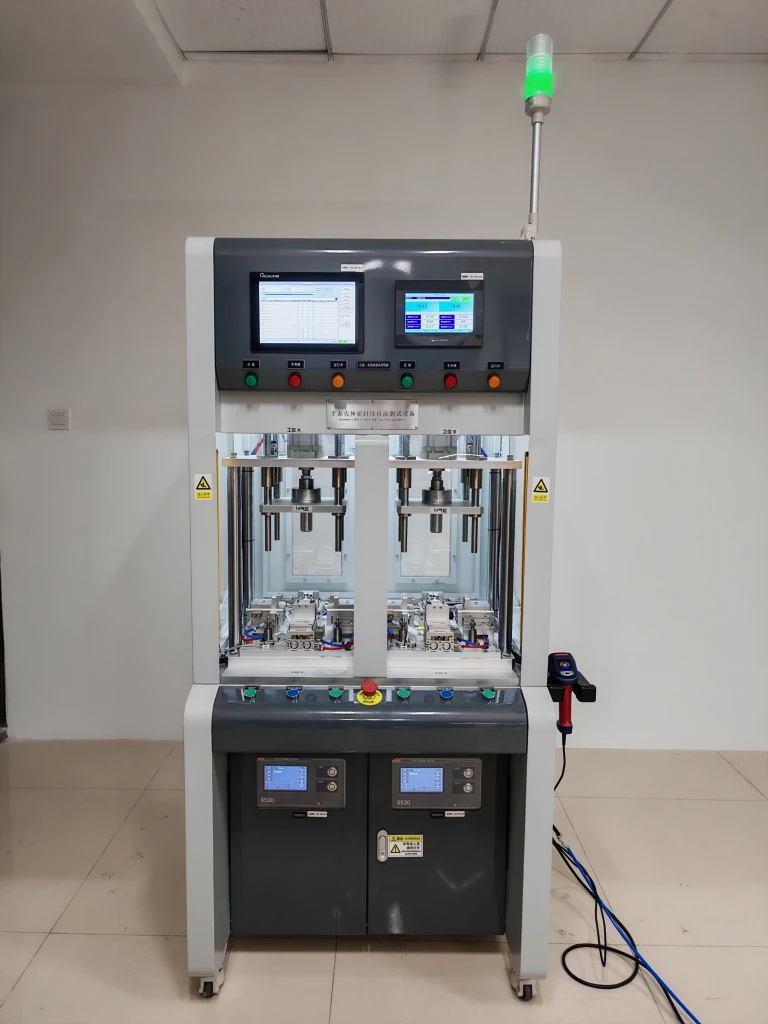
[[图2: 双工位夹具与下压机构(工位 A / 工位 B)]]
标准流程(单工位)
调取配方:按手表型号调用预设参数(测试压力、泄漏阈值、下压压力)
上料定位:将后壳半成品放入定位治具
下压密封:工装下压,密封圈贴合被测面,系统监控下压压力是否到位
充气 / 抽真空:按工艺向壳体内部或型腔加压(亦可用负压方案)
稳压 → 平衡:等待气体稳定、温度平衡,消除干扰
采集判定:X530 采集压差数据,与阈值比对,输出 OK / NG
声光提示与分流:绿灯放行、红灯报警,NG 件自动或人工分流
数据上传:结果绑定产品标识,上传产线系统留痕
判定依据
| 判定方式 | 说明 | 适用 |
|---|---|---|
| 压差(Pa) | 与标准件的压差变化量 | 高精度小件(手表后壳) |
| 泄漏率(sccm) | 换算为标准状态下的泄漏流量 | 需与客户标准对标时 |
| 压力衰减(kPa) | 保压时间内压力下降值 | 容积较大的壳体 |
实际阈值需结合目标防水等级、壳体容积、密封圈设计标定,通常先以样品(良品 + 已知不良品)验证阈值合理性,再投入量产。
Q1:5ATM(50 米防水)的手表,气密测试压力要设多少?
气密测试并非直接施加 500 kPa。手表后壳壁薄、内含屏幕与传感器,通常采用低压力正压或负压方案(如负压 −30~−90 kPa),把"防水等级要求"换算为等效泄漏率阈值来判定。具体数值需按产品结构标定。
Q2:为什么不用浸水测试?
浸水(水检)属有损检测:测试后需烘干、易残留水分腐蚀电路,且节拍慢、无法全检。气密测试用洁净空气、无损、可量化、适配产线节拍,更适合半成品与成品全检。
Q3:麦克风/扬声器孔怎么测?会不会误判?
透气孔不能简单堵死。常用做法是通过参考腔补偿固有透气量,或对孔位单独封堵、将透气结构作为已知量扣除,从而避免把"正常透气"误判为泄漏。
Q4:双机双工位相比两台单机有什么优势?
① 占地更小:一台机台、一套人机界面;② 成本更优:共用机架、气路、控制与安全系统;③ 产能更高:两工位节拍重叠;④ 可用性更好:单机异常时另一工位可继续生产。
Q5:测试节拍大概多少?
以手表后壳半成品为例,单工位节拍通常在十几秒量级(含上下料与稳定时间),双工位并行后整机节拍可显著压缩。具体取决于产品容积、测试压力与工艺参数。
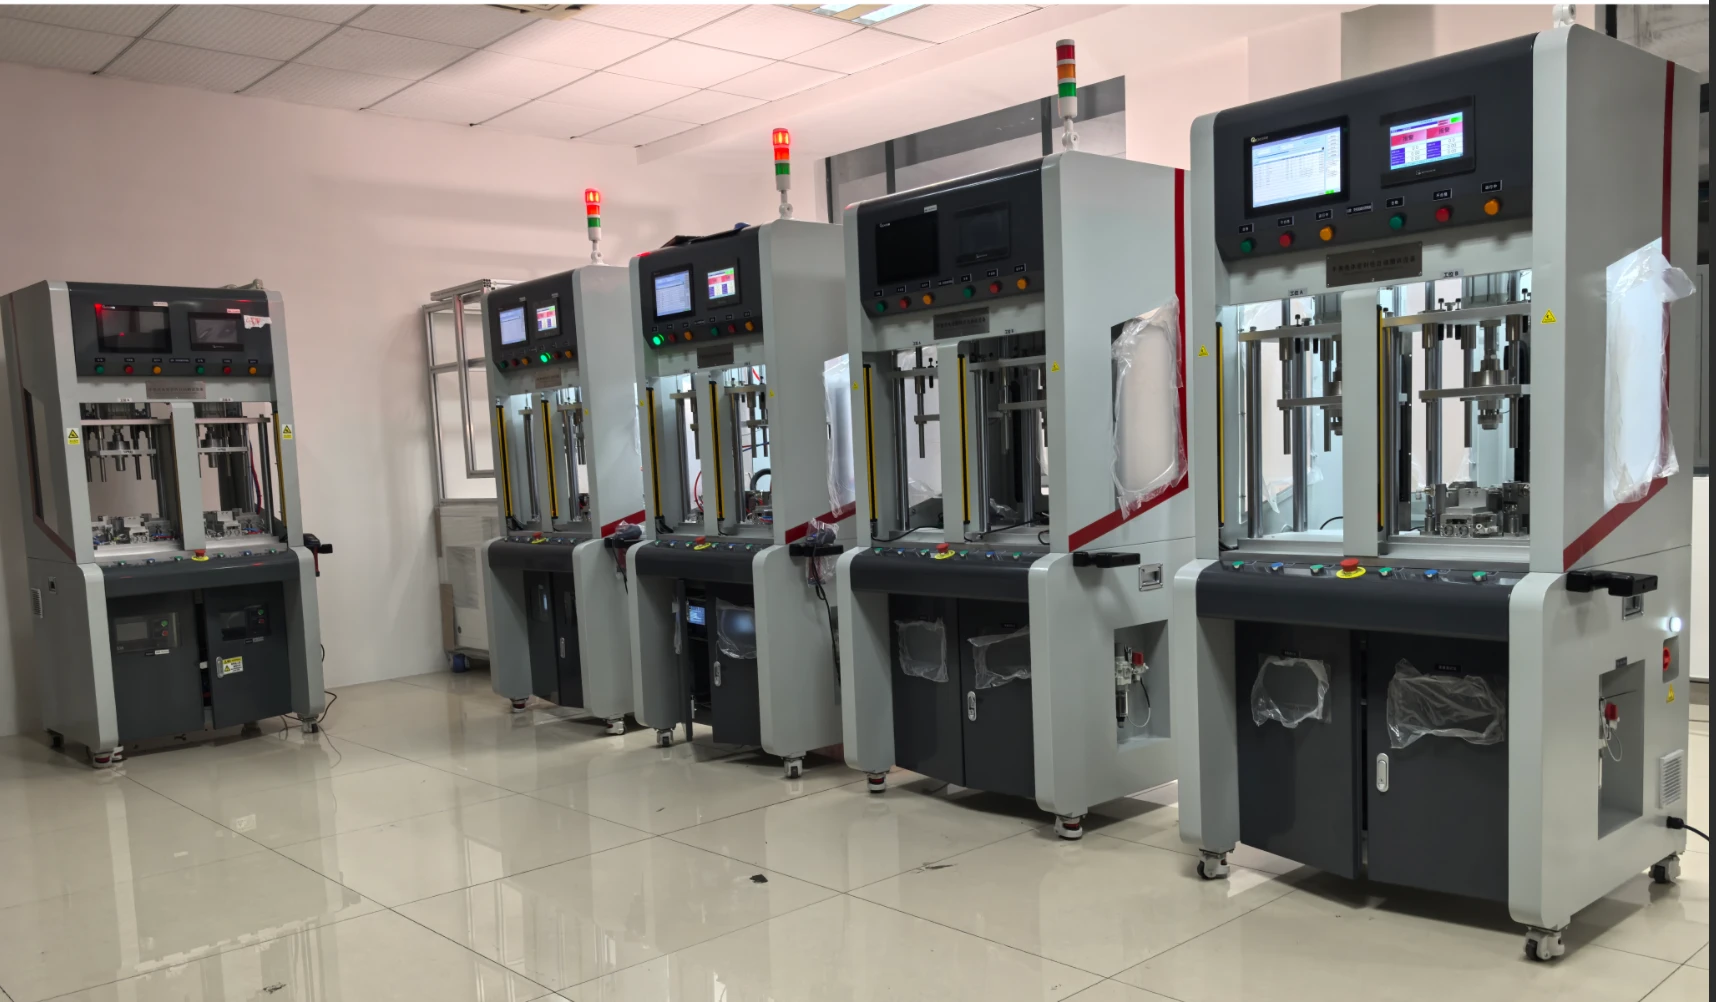
在智能穿戴领域,普拉斯已为谷歌(Google)的手表项目提供密封测试设备:针对手表壳体类半成品,交付了双机双工位形式的密封性自动测试设备,集成两台 X530 高精度差压检漏仪、定制密封夹具与安全防护系统,用于壳体密封性的批量检测与数据留痕。
该方案对客户的直接价值:
半成品阶段拦截:后壳类部件在装配早期完成气密判定,降低后续整机报废风险
产能匹配:双工位并行满足批量产线的节拍要求
数据可追溯:测试结果可对接产线系统,形成质量记录
无损检测:洁净空气测试,不接触、无残留,不影响后续装配
说明:涉及品牌客户的合作细节受保密约定约束,此处仅作能力与设备形态层面的说明。
普拉斯(广州)智能科技有限公司成立于 2018 年,总部位于广州市增城国家开发区,是一家专注密封测试、气密性检测与泄漏测试领域,集科技开发、生产、销售为一体的高新技术企业。公司为消费电子、新能源汽车、医疗、家电、军工、监控通信等行业提供数百套密封测试解决方案与检测设备,是"泄漏测试行业先行者"。
企业资质
| 资质 | 证书编号 | 说明 |
|---|---|---|
| ISO 质量管理体系认证 | 102926Q00132R000 | 符合 GB/T 19001-2016 / ISO 9001:2015;认证范围:通用工业普通密封测试设备的研发及生产 |
| 产品 CE 认证 | M.2024.206.C99088 | 符合 2014/35/EU(LVD)与 2014/30/EU(EMC)指令;标准 EN 61010-1:2010+A1:2019、EN IEC 61326-1:2021 |
| 国家高新技术企业 | GR202544011199 | 广东省科学技术厅、广东省财政厅、国家税务总局广东省税务局联合批准 |
| 科技型中小企业 | — | 按公司公开资料列入 |
| 知识产权 | — | 实用新型专利超 20 项、软件著作权约 10 项、商标 3 项 |
产品与服务能力
公司既有 X530 差压检漏仪、D530 直压检漏仪、P520 流量仪、MT100 多工位检漏仪、X730 检漏一体机、X830 多通道检漏仪等自研气密性检测设备,也提供美国 CTS(Cincinnati Test Systems)Sentinel 系列进口检漏产品,并配套快速密封连接器、切换模块、校准泄漏标准件等附件。
服务侧覆盖:检漏仪选型、工装夹具定制、产线集成方案开发、设备安装调试、人员培训、设备维保与仪器校准等全流程;可针对手表壳体、整机、摄像头模组、线束、电池包等不同品类,提供从单机到双机双工位、多工位自动化产线的一体化密封检测方案。
测气密,更稳更准普拉斯!


